



 Arrache clou de charpentier
 Bac à bec
 Bac à sel et épandeur à sel
 Bâche
 Baladeuse
 Balai
 Bétonnière
 Brouette
 Burin et bédane de mécanicien
 Câble de demarrage
 Caisse à outils
 Chargeur démarreur booster
 Chariot de manutention
 Chasse-goupille, chasse-pointe
 Cisaille à tôle manuelle
 Ciseau broche et pointerolle
 Ciseaux, limes, râpes
 Clé à fourche
 Clé à molette
 Clé à pipe
 Clé à sangle, clé à filtre
 Clé dynamométrique
 Clé mâle
 Clé mixte
 Clé mixte à cliquet
 Clé serre-tube
 Cliquet et douille 1""
 Cliquet et douille 1/2""
 Cliquet et douille 1/4""
 Cliquet et douille 3/4""
 Cliquet et douille 3/8""
 Cliquet, douille et clé isolés
 Coffre et malle de chantier
 Coffret cliquet
 Coffret cliquet 1/4""
 Coffret cliquet 3/4""
 Coffret cliquet 3/8""
 Coffret douille à choc
 Coffret électrique de chantier
 Cordeau de traçage
 Coupe tube
 Coupe-boulon, coupe-câble
 Couteau spatule et platoir
 Crayon menuisier charpentier
 Cric hydraulique
 Cutter et grattoir
 Diable
 Douille à choc 1""
 Douille à choc 1/2""
 Douille à choc 3/4""
 Echafaudage
 Echelle escabeau télescopique
 Echelle simple, transformable
 Embout de vissage
 Enrouleur air
 Enrouleur électrique
 Entonnoir et broc
 Eponge de maçon
 Equerre de maçon
 Equerre mécanicien menuisier
 Etabli
 Étau
 Extracteur de roulement
 Fil à plomb
 Gamate auge bac
 Hâche
 Horloge et pendule
 Jerrican
 Jeu d'embouts de vissage
 Jeu de clés à pipe
 Jeu de clés mixtes
 Jeu de clés mixtes à cliquet
 Jeu de tournevis
 Lame de cutter
 Lampe frontale
 Lampe torche
 Lien boucle et lieur
 Maillet
 Malette rangement, organiseur
 Manche pelle râteau pioche...
 Marchepied et Escabeau
 Marqueur et stylo
 Marteau de coffreur
 Marteau rivoir et à garnir
 Masse et barre à mine
 Massette
 Mètre pliant
 Mètre ruban
 Multimètre
 Niveau à bulle
 Outillage carreleur
 Outillage du carrossier
 Outillage du maçon
 Outillage du tapissier
 Outillage du vitrier
 Outillage plaquiste
 Outillage pose de terrasse
 Outillage pose parquet
 Outillage spécifique VL et PL
 Peintre divers accessoires
 Pelle
 Petit outillage d'électricien
 Petit outillage du plombier
 Pied à coulisse
 Pince à décoffrer
 Pince à dénuder
 Pince à sertir
 Pince circlips et collier
 Pince coupante
 Pince étau
 Pince isolée
 Pince multiprise
 Pince universelle, pince à bec
 Pinces, cisailles,tenailles
 Pioche
 Pistolet peintre et carrossier
 Plaque vibrante, dame et pilon
 Plateforme de travail
 Pointe à tracer et pointeau
 Porte-embout de vissage
 Poubelle
 Poudre à tracer
 Projecteur chantier, baladeuse
 Pulvérisateur
 Rabot à main
 Rallonge électrique
 Règle aluminium
 Réglet
 Rouleau et monture
 Sac à outils
 Scie
 Serre joint à vis et à pompe
 Serre joint presse
 Servante caisse garnie, module
 Servante d'atelier
 Télémètre laser
 Tenaille
 Tournevis
 Tournevis isolé
 Transpalette
 Truelle
 Ventouse
 Vestiaire et armoire


 Amménagement
 Arrêt de volet
 Barillet et clé
 Boîte à lettres, boîte à clés
 Butée et arrêt de porte
 Cadenas
 Calfeutrage, petite isolation
 Charnière
 Cornière plastique fer alu.
 Coulisse
 Crémone et gâche
 Cuisine, salle de bain access.
 Équerre, équerre de chaise
 Étrier de charpente
 Ferme-porte et antipanique
 Gond
 Grille de ventilation
 Meuble accessoire quincaill.
 Obturateur plastique pour tube
 Paumelle
 Penture espagnolette
 Pied de poteau
 Poignée de porte et béquille
 Portail coulissant


 Accessoire vêtement de travail
 Bermuda de travail
 Bonnet, casquette
 Botte de sécurité
 Casque et casquette anti-heurt
 Chaussette, semelle
 Chaussure sécurité basse
 Chaussure sécurité haute
 Chaussure sécurité soudeur
 Combinaison jetable
 Combinaison, cotte de travail
 Filet anti-chute
 Gant anti-chaleur soudeur
 Gant anti-coupe
 Gant Hydrofuge
 Gant jetable
 Gant manutention
 Gant pour le froid
 Gant produits chimiques
 Gilet HV
 Gilet sans manche de travail
 Harnais antichute
 Mocassin de sécurité
 Pantalon de travail
 Pantalon de travail HV
 Parka et blouson de travail
 Parka et blouson de travail HV
 Protection auditive

 Agrafeuse, cloueur
 Aspirateur
 Aspirateurs accessoires
 Batterie et chargeur
 Chauffage, climatiseur
 Cisaille, grignoteuse
 Clé à chocs
 Compresseur
 Débroussailleuse
 Décapeur thermique, décolleuse
 Découpeur ponceur oscillant
 Découpeuse
 Défonceuse
 Ensemble machines
 Groupe électrogène
 Meuleuse
 Nettoyage sols et surfaces
 Nettoyeur haute pression
 Nettoyeur HP accessoire
 Niveau laser
 Perceuse visseuse, boulonneuse
 Perforateur, carotteuse
 Pompe à eau
 Ponceuse


 Collage bois
 Collage PVC
 Colle cyano
 Colle multiusage
 Colle néoprène et diluant
 Colle revêtement mural
 Mastic colle Hybride
 Mastic PU acrylique
 Mastic vitrier
 Mastic, préparation de support
 Mousse polyuréthane
 Nettoyage auto poids lourd


| Catégorie | Baguette à souder ARC |
| Marque | GYS |
| Gencode | 3154020083349 |
| Réf Superquincaillerie | GYS083349 |
| Réf Frs | 083349 |
| Réf Master Pro | 307465 |
| Poids | 0,320 kg |
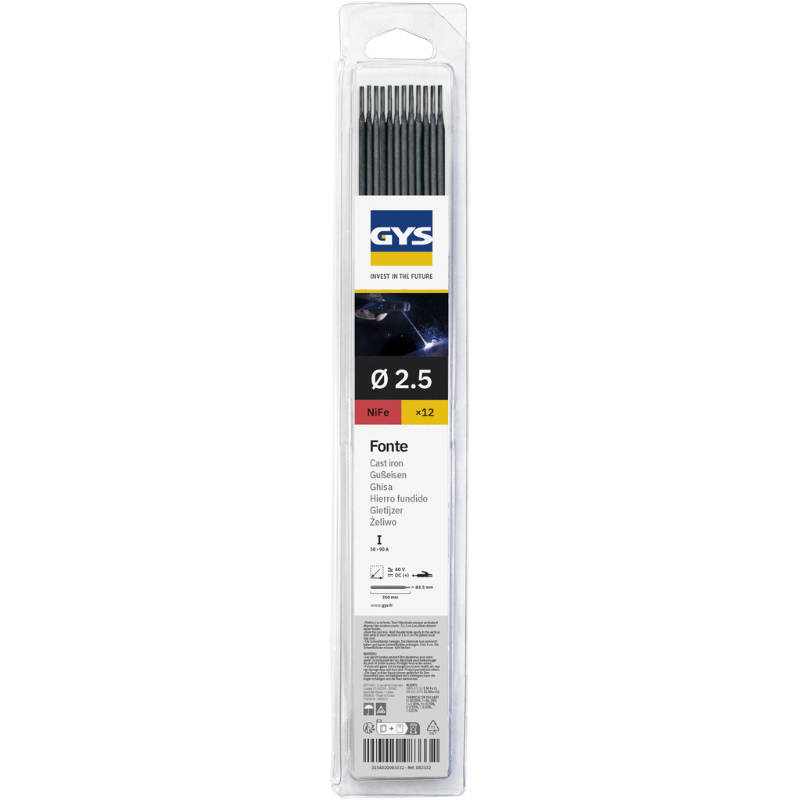
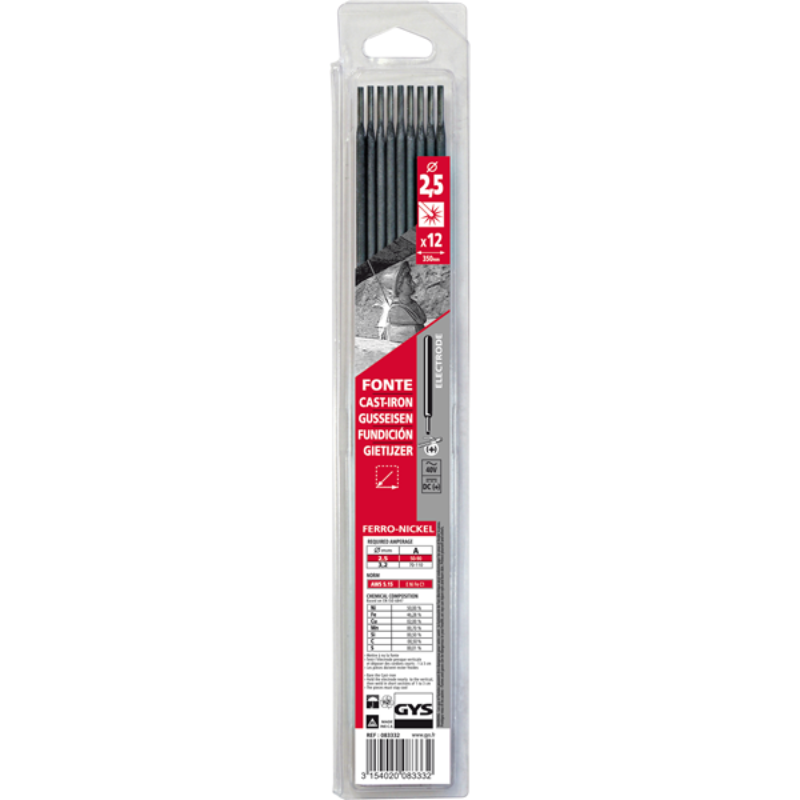
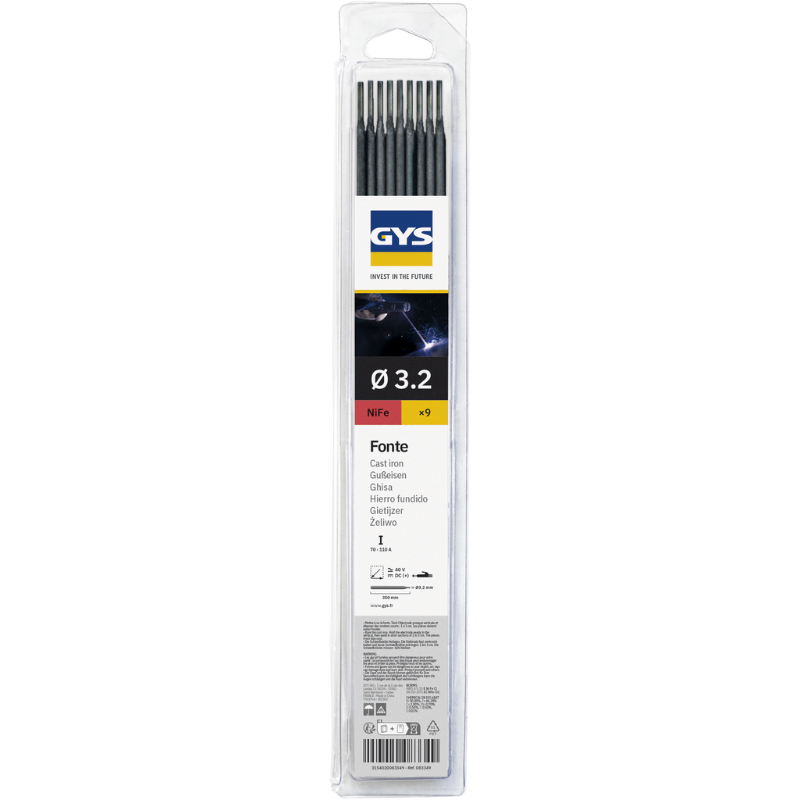
Cette électrode à enrobage graphito-basique est conçue pour la réparation professionnelle de différents types de fontes et assure un soudage fiable grâce à son alliage ferro-nickel très résistant à la fissuration. Elle offre un excellent accrochage, y compris sur les fontes anciennes, ce qui facilite les interventions exigeantes. Son comportement stable en courant continu et sa polarité positive permettent un amorçage efficace. Destinée aux travaux de maintenance et de rechargement, elle répond aux besoins des mécaniciens, fondeurs et ateliers de réparation. Elle constitue ainsi une solution performante pour restaurer blocs moteurs, corps de pompe et pièces de fonderie.
Cette électrode à enrobage graphito-basique est destinée aux travaux de réparation et de rechargement sur différents types de fontes. Son alliage ferro-nickel homogène assure une forte résistance à la fissuration, ce qui en fait un choix fiable pour les opérations délicates. Elle garantit également un très bon accrochage, même sur des fontes anciennes. Grâce à sa stabilité en soudage, elle s’adapte aux besoins des professionnels recherchant une solution durable et polyvalente.
Avantages principaux
Applications & conseils
Cette électrode convient aux réparations de carters, culasses, blocs moteurs, corps de pompe ou roues dentées, ainsi qu’aux corrections de défauts de fonderie. Il est recommandé de travailler en courant continu avec polarité positive afin d’obtenir un amorçage régulier. Pour optimiser la tenue mécanique, il est conseillé de préparer soigneusement la zone à souder et de contrôler l’échauffement de la pièce.
Caractéristiques techniques
| Polarité | Positive |
| Tension d’amorçage | 40 V |
| Classification AWS | E Ni Fe CI / E Ni Fe Cl 3 |
| Classification EN ISO 1071 | EC NiFe-CI3 / EC NiFe-Cl |
| Classification DIN 8573 | E Ni Fe BG 13 / E NiFe 1 BG 13 |
Cette électrode à enrobage graphito-basique est conçue pour la réparation professionnelle de différents types de fontes et assure un soudage fiable grâce à son alliage ferro-nickel très résistant à la fissuration. Elle offre un excellent accrochage, y compris sur les fontes anciennes, ce qui facilite les interventions exigeantes. Son comportement stable en courant continu et sa polarité positive permettent un amorçage efficace. Destinée aux travaux de maintenance et de rechargement, elle répond aux besoins des mécaniciens, fondeurs et ateliers de réparation. Elle constitue ainsi une solution performante pour restaurer blocs moteurs, corps de pompe et pièces de fonderie.